Sähkösinkitys
Sähkösinkitystä teollisuuden tarpeisiin
Tarkkamittaisten komponenttien sähkösinkitys
Löfsin sähkösinkitys tarjoaa teollisuuden vaativimmille komponenteille huippuluokan korroosiosuojan ja visuaalisesti virheettömän viimeistelyn. Moderni automatisoitu linjastomme ja tiukka laadunvarmistuksemme takaavat poikkeuksellisen tarkan ja tasaisen pinnoituksen (tavallisesti 5–15 µm, enimmillään 30 µm) suurillekin valmistussarjoille.
Sähkösinkitys soveltuu komponentteihin, joissa pinnoitteen paksuus ja mittavaatimukset on sovitettava yhteen. Kierteiden, sovitusten ja muiden tarkkamittaisten kohtien toimivuus huomioidaan pinnoitusta suunniteltaessa. Sopivan käsittelyn valinnassa ratkaisevat kappaleen ominaisuudet, käyttöolosuhteet ja vaadittu korroosiosuoja.
elektrolyyttinen pinnoitus
Löfs toimii ja toimittaa
- Optimoitu suurille sarjoille ja monimutkaisille osille
- Erinomainen suoja levy-, hydrauliikka- ja hitsauskomponenteille
- Sähkösinkitys viimeistellään laadukkailla sini- tai keltapassivoinneilla
menetelmät
Sinipassivointi ja keltapassivointi
Löfsin sähkösinkityspalveluun kuuluu sinkkipinnan viimeistely sinipassivoinnilla tai keltapassivoinnilla. Passivointi tehdään sinkkikerroksen muodostamisen jälkeen, ja se parantaa pinnan korroosionkestävyyttä sekä vaikuttaa sen ulkonäköön.
Sopiva käsittely valitaan tuotteen käyttöolosuhteiden, ulkonäkövaatimusten ja teknisten vaatimusten perusteella. Korroosiosuojaan vaikuttavat sekä sinkkikerroksen paksuus että käytettävä jälkikäsittely.
-
Sinipassivointi
Sinipassivointi on sinkkipinnan kemiallinen jälkikäsittely, joka parantaa sähkösinkityn kappaleen korroosionkestävyyttä. Käsittelyn lopputuloksena on tyypillisesti kirkas tai hieman sinertävä pinta.
Sinipassivointi sopii kohteisiin, joissa tavoitellaan vaaleaa metallista ulkonäköä. Käsittelyn soveltuvuus arvioidaan käyttöympäristön ja tuotteelle asetettujen vaatimusten perusteella. -
Keltapassivointi
Keltapassivointi on sinkkipinnan kemiallinen jälkikäsittely, joka parantaa sähkösinkityn kappaleen korroosionkestävyyttä ja antaa pinnalle keltaisen tai kullanhohtoisen, usein sateenkaaren sävyissä vivahtavan ilmeen.
Keltapassivointi sopii kohteisiin, joissa halutaan keltapassivoitu pinta ja käsittely vastaa tuotteen teknisiä vaatimuksia. Valinnassa huomioidaan käyttöolosuhteet, vaadittu korroosionkestävyys ja mahdolliset jatkokäsittelyt.
ASIAKASTARINA
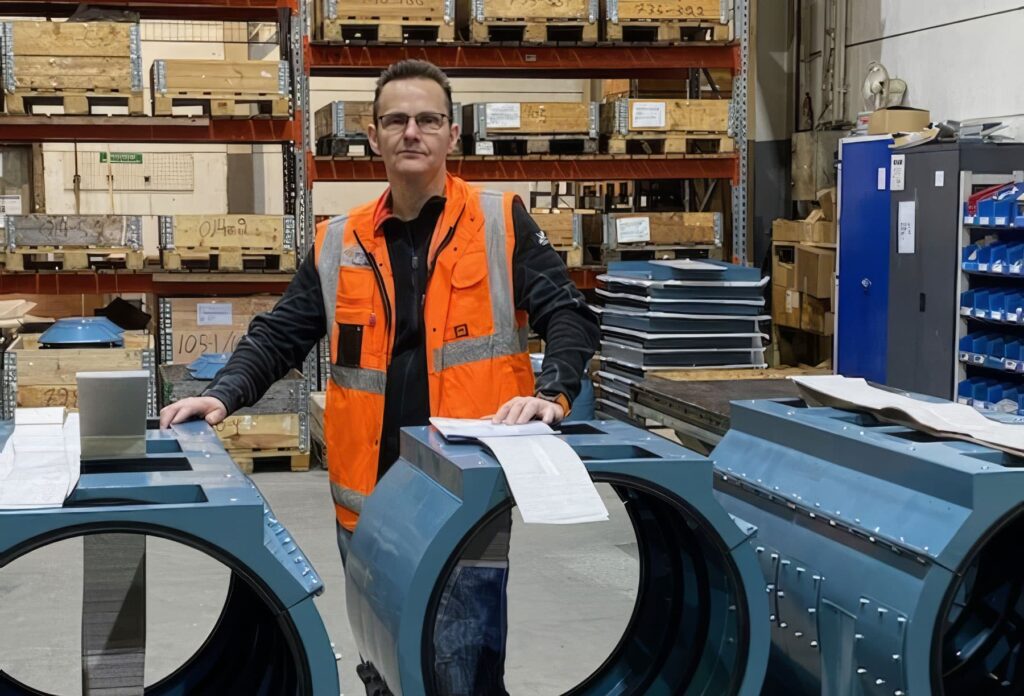
Steelcomp luottaa Löfsin osaamiseen
Suurin hyöty meille on ollut parantunut laatu ja toimitusten tasalaatuisuus.
Timo Viitanen
tuotanto- ja kehitysjohtaja
Steelcomp
pintaa syvempää kumppanuutta
Tuotantoa tukevat ratkaisut
01
Pintakäsittelykonsultointi
Autamme valmistavan teollisuuden yrityksiä tunnistamaan parhaat ratkaisut, kehittämään omia pintakäsittelyprosessiaan tai suunnittelemaan uutta maalaamoa investointilaskelmineen.
Yli 30 vuoden käytännön kokemuksella optimoimme materiaalivalinnat, laitteistot ja tuotantoprosessit (kuten OEE-seurannan ja ERP-integroinnit). Asiantuntijakonsultointimme varmistaa, että vältätte ylimääräiset kustannukset, laatuongelmat ja tuotannon tehottomuuden.
02
Järjestelmätoimitukset
Tarjoamme joustavia ja monipuolisesti räätälöitäviä ratkaisuja materiaalien ja tuotteiden virtauttamiseen.
Pintakäsittelyn lisäksi voimme hankkia tarvittavat osat puolestanne, huolehtia tuotteiden kokoonpanosta ja pakkaamisesta ohjeidenne mukaan sekä vastata varastoinnista. Kokonaisvaltainen järjestelmätoimitus säästää aikaa sekä kuljetuskustannuksia ja tuo ennustettavuutta toimitusketjuun.
03
Maalaamon ulkoistaminen
Autamme kartoittamaan, onko oman maalaamon pyörittäminen paras ratkaisu vai olisiko taloudellisesti tehokkaampaa hyödyntää ulkoistamista.
Voit valita joustavan hybridimallin ruuhkahuippujen tasaamiseen tai siirtää pintakäsittelyn kokonaan meidän moderneihin tuotantoyksiköihimme. Ulkoistaminen vapauttaa resursseja ydintoimintaanne, vähentää investointitarpeita ja varmistaa sertifioidun, toistettavan laadun.
Sähkösinkitys vaihe vaiheelta

Monivaiheinen esipuhdistus
Ennen elektrolyysialtaaseen siirtymistä kappaleille tehdään useita perusteellisia kemiallisia puhdistus- ja rasvanpoistovaiheita. Tämä varmistaa, että teräksen pinta on mikroskooppisen puhdas kaikista työstöjäämistä.
Sähkökemiallinen pinnoitus
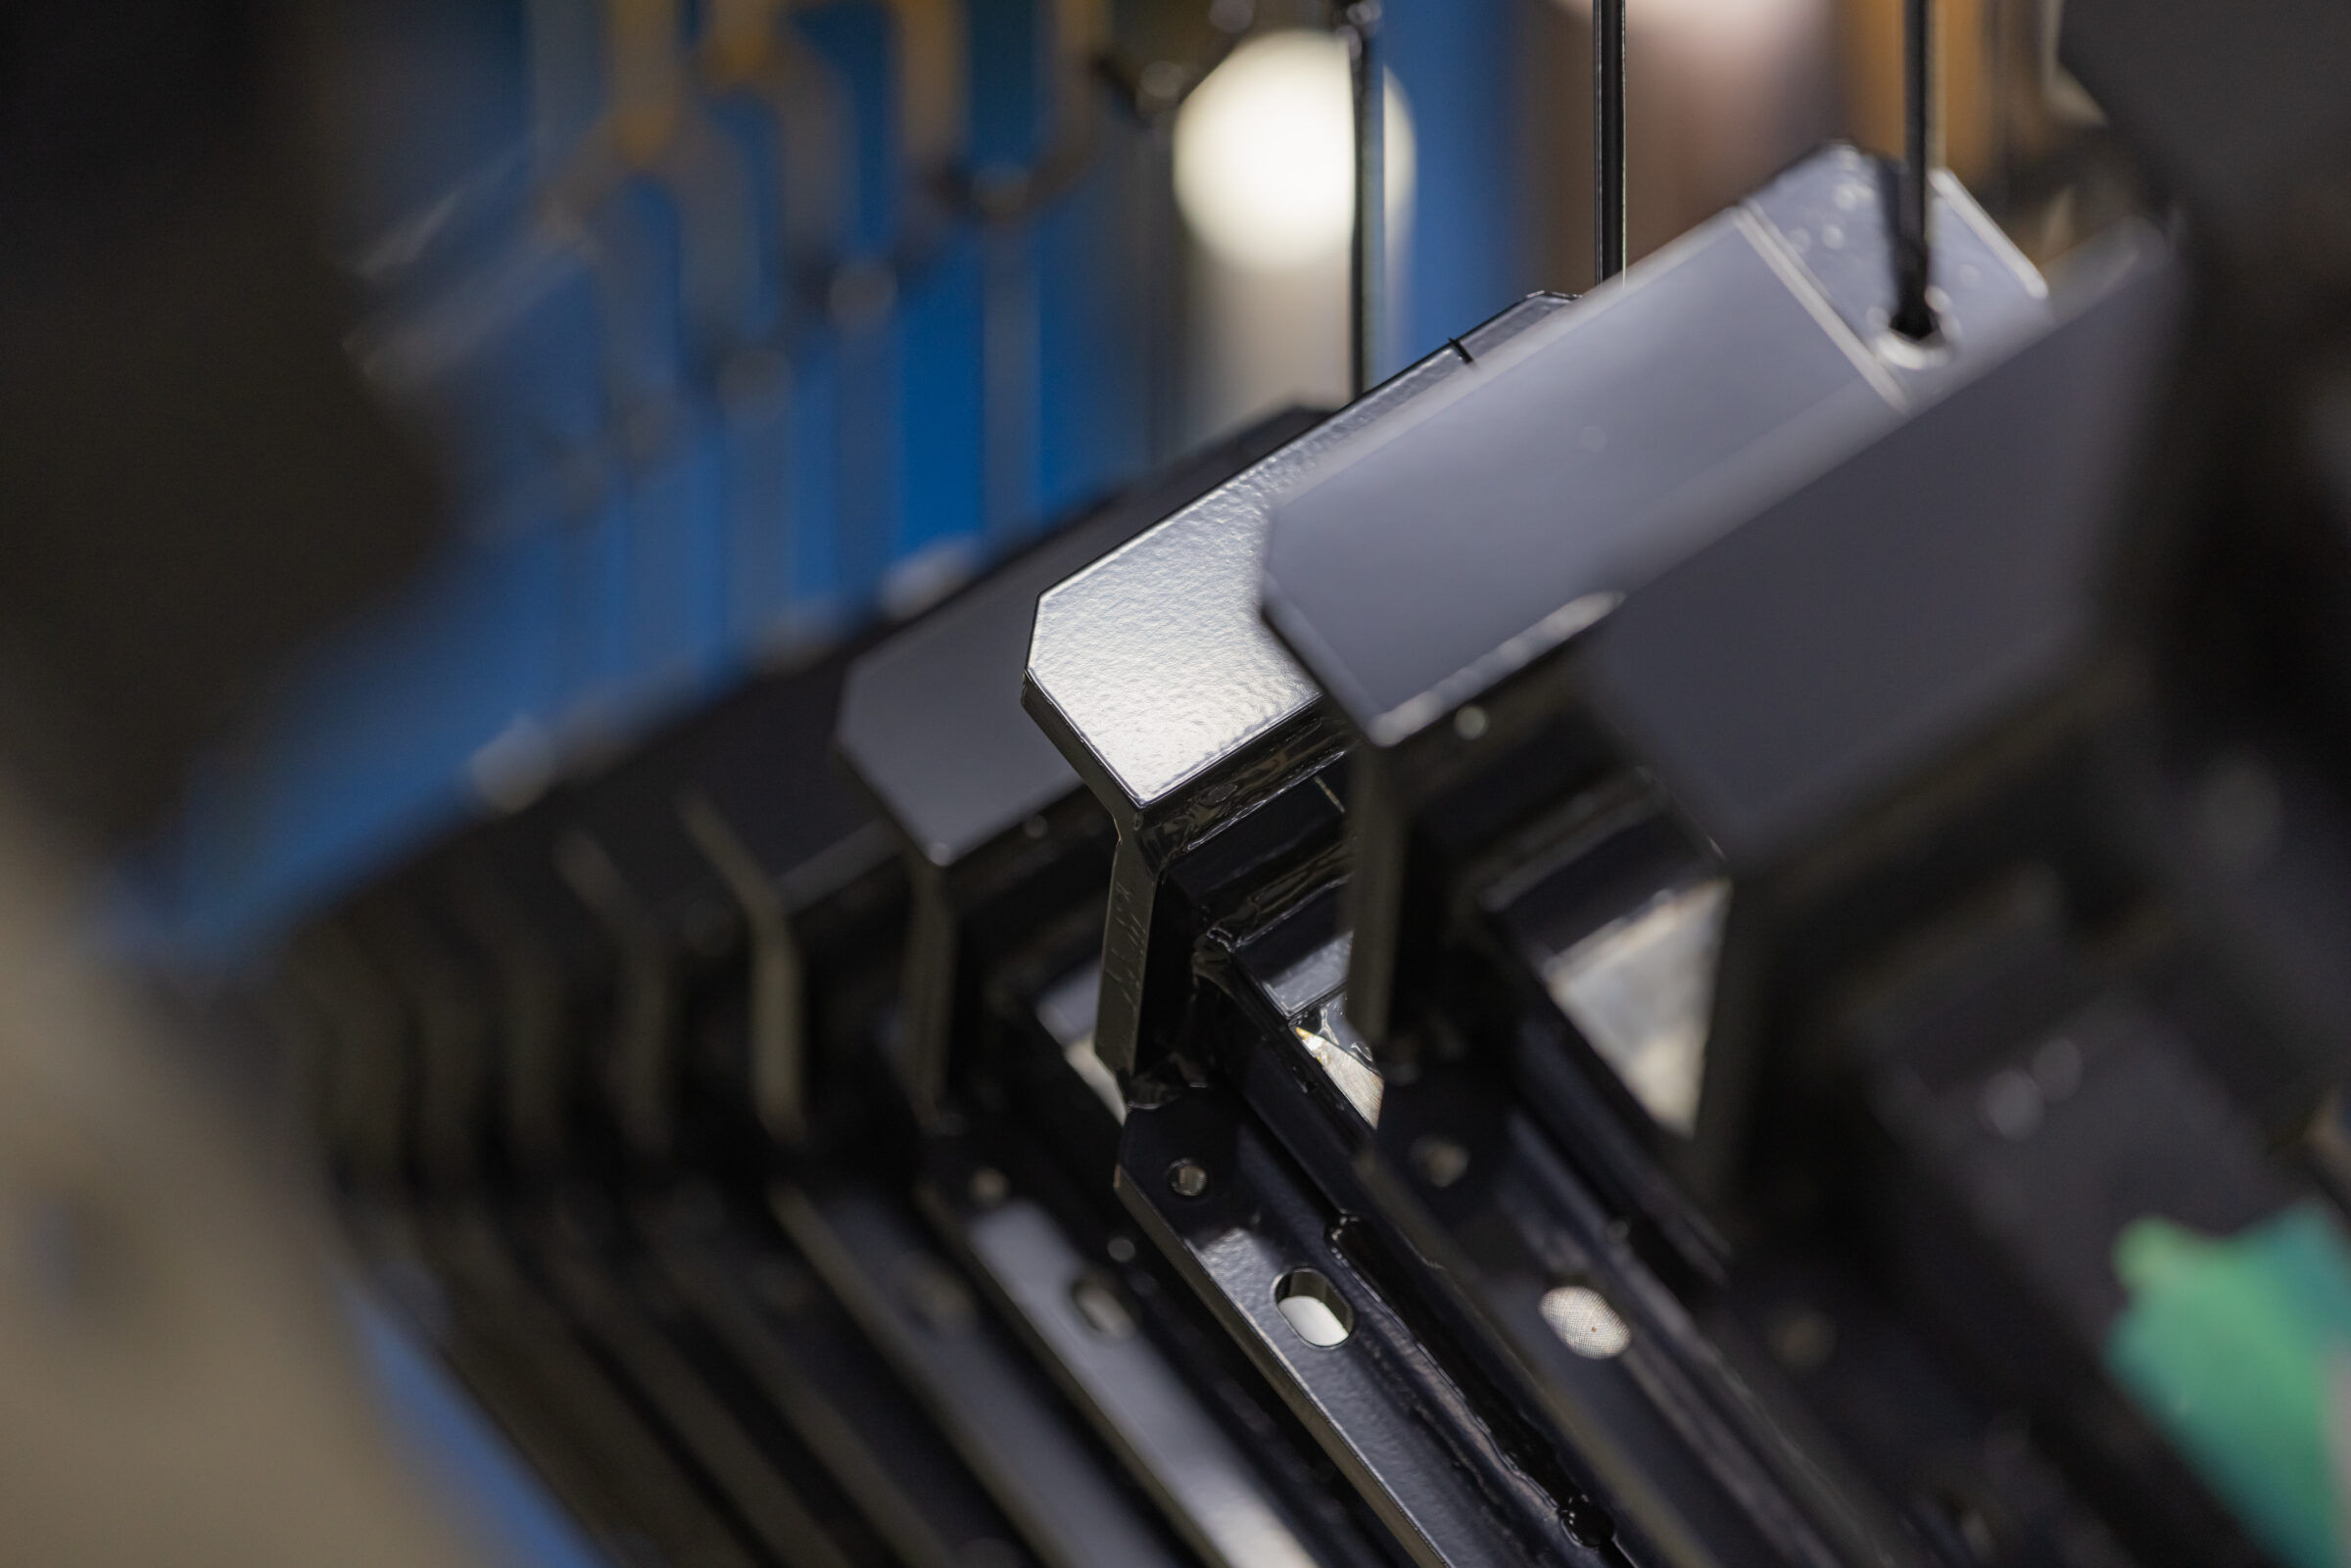
Puhdistettu kappale upotetaan elektrolyyttialtaaseen. Sähkövirran avulla sinkki-ionit siirtyvät ja sitoutuvat tasaisesti teräksen pintaan muodostaen tiiviin, ohuen ja kiiltävän metallisen sinkkisuojan.
Passivointikäsittely
Sähkösinkityksen jälkeen sinkkipinta jälkikäsitellään sini- tai keltapassivoinnilla. Passivointi muodostaa sinkkipinnalle suojaavan kerroksen, joka hidastaa sinkin korroosiota. Jälkikäsittely valitaan tuotteen käyttöolosuhteiden ja vaadittujen ominaisuuksien mukaan.
Laadunvarmistus ja mittaus
Koska sähkösinkityksessä puhutaan mikrometreistä, tarkastamme kalvonpaksuuden huipputarkalla röntgenmittalaitteella tai digitaalisilla mittareilla. ISO 9001 -sertifioitu laadunvarmistuksemme takaa, että erät ovat täysin identtisiä.
Ota yhteyttä
Pintakäsittelyn asiantuntijamme ovat apunasi kaikissa kysymyksissä. Ota yhteyttä, kun tarvitset lisätietoja sinkityspalveluistamme tai etsit pitkäaikaista kumppania sujuvoittamaan teollista tuotantoasi.

Pyydä tarjous
"*" näyttää pakolliset kentät
Lisätietoa sähkösinkityksestä ja menetelmän valinnasta
Sähkösinkitys on elektrolyyttinen pinnoitusmenetelmä, jossa kappaleen pinnalle muodostetaan sinkkikerros sähkövirran avulla. Teräskappaleen sinkkipinnoite suojaa perusmateriaalia korroosiolta.
Ennen sinkitystä kappaleen pinta puhdistetaan, jotta pinnoite voi tarttua siihen. Sinkityksen jälkeen pinta voidaan passivoida korroosionkestävyyden parantamiseksi ja halutun pintailmeen saavuttamiseksi.
Sähkösinkitty kappale saa ohuen metallisen pinnoitteen, jonka paksuus on huomioitava tuotteen mitoituksessa. Sopiva sinkkikerros ja jälkikäsittely valitaan käyttökohteen vaatimusten perusteella.
Sähkösinkityksestä käytetään myös nimitystä galvanointi. Termiä käytetään kuitenkin eri yhteyksissä eri tavoin, joten pinnoitusta tilattaessa on hyvä täsmentää menetelmä, pinnoitemetalli ja jälkikäsittely. Tällä sivulla galvanointi tarkoittaa nimenomaan sähkösinkitystä.
Sähkösinkityksessä pinnoitettava kappale upotetaan sinkki-ioneja sisältävään elektrolyyttiin eli sähköä johtavaan liuokseen. Kappale kytketään virtalähteen negatiiviseen napaan, jolloin se toimii katodina. Positiiviseen napaan kytketty elektrodi toimii anodina. Sähkövirran avulla liuoksen sinkki-ionit pelkistyvät kappaleen pinnalle metalliseksi sinkiksi.
Elektrolyyttisellä pinnoituksella voidaan muodostaa myös muita metallipinnoitteita. Tällaisia menetelmiä ovat esimerkiksi nikkelöinti, kromaus, kuparointi ja hopeointi.
Sähkösinkityksessä pinnoitemetallina käytetään sinkkiä.
Sähkösinkitty ja kuumasinkitty teräs eroavat toisistaan pinnoitusmenetelmän ja muodostuvan sinkkipinnoitteen osalta. Sähkösinkityksessä sinkkikerros muodostetaan sähkövirran avulla elektrolyyttiliuoksessa. Kuumasinkityksessä kappale upotetaan sulaan sinkkiin.
Sähkösinkityksellä muodostetaan tavallisesti kuumasinkitystä ohuempi sinkkikerros. Menetelmää käytetään esimerkiksi koneenosissa ja kiinnityskomponenteissa, joissa pinnoitteen paksuus, pinnan ulkonäkö ja sovitusten toimivuus ovat olennaisia. Myös ohut pinnoite vaikuttaa mittoihin, joten sen paksuus on huomioitava suunnittelussa.
Kuumasinkitystä käytetään esimerkiksi kaiteissa ja teräsrakenteissa, joissa tarvitaan kestävää korroosiosuojaa ulko-olosuhteisiin. Menetelmä soveltuu myös monille pienille kappaleille ja kiinnikkeille. Pinnoitteen paksuus ja kuumasinkitysprosessin vaatimukset huomioidaan kappaleen suunnittelussa.
Sopivan menetelmän valinta riippuu kappaleen materiaalista, koosta, muodosta, mittavaatimuksista ja käyttötarkoituksesta. Myös käyttöympäristö, tavoiteltu käyttöikä ja mahdolliset jatkokäsittelyt vaikuttavat valintaan. Pelkkä kappaleen koko ei ratkaise, kumpi menetelmä on sopivampi.
Sähkösinkitys voidaan teoriassa tehdä esikäsittelynä ennen maalausta, mutta Löfsillä emme ensisijaisesti suosittele tätä yhdistelmää, mikäli tavoitteena on paras mahdollinen korroosiosuoja.
Maalin alle suosittelemme aina ensisijaisesti siihen optimoituja mekaanisia ja kemiallisia esikäsittelyjämme (kuten raepuhallusta tai pesuja) yhdistettynä pulveri- tai märkämaalausjärjestelmiin, sillä ne tarjoavat teollisessa mittakaavassa huomattavasti kestävämmän ja toistettavamman tartuntapinnan sekä korroosiosuojan.